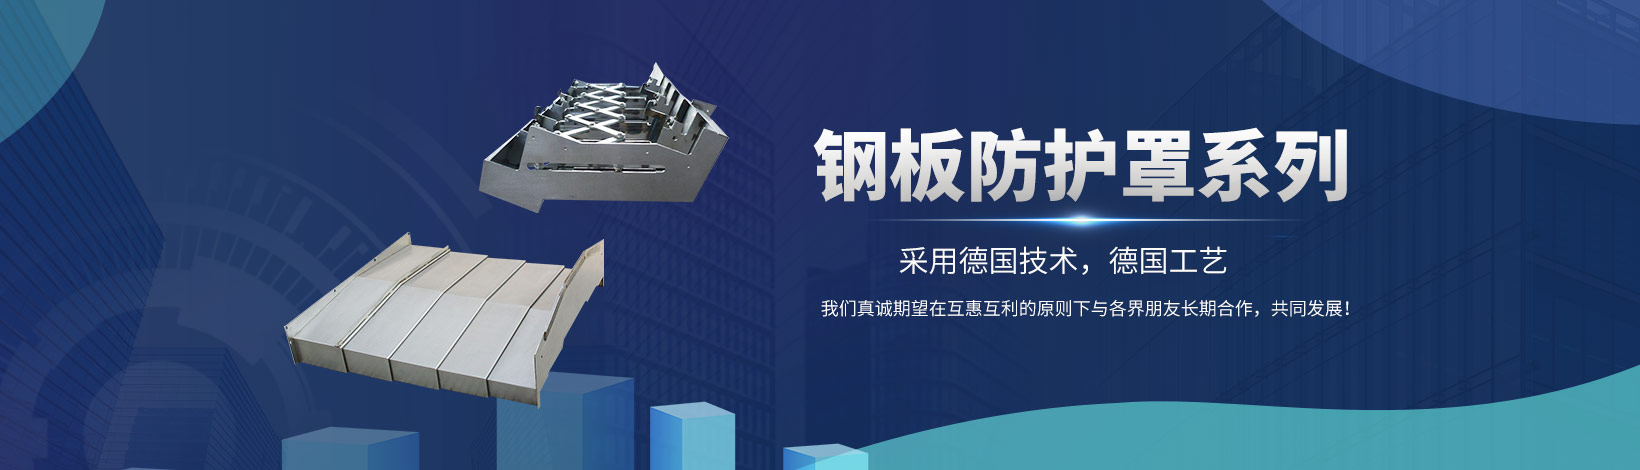
在数控加工中心的日常运行中,加工中心护板是保护线性导轨、滚珠丝杠不受切削碎屑、冷却液侵蚀的核心防护部件,它的运行状态直接决定机床的长期加工精度与稳定性。很多加工中心投入使用1-2年后,就会陆续出现护板推拉卡顿、运行时发出尖锐摩擦或撞击异响的问题,轻则拖慢机床的轴移动速度,影响加工节拍,重则直接卡死导轨运动轴,甚至刮伤精密导轨表面,造成上万的维修损失。不少操作人员遇到故障就直接选择整体更换护板,实际上绝大多数卡顿异响问题,都可以通过分层排查精准定位,低成本完成现场检修,不需要直接更换全新部件。
一、加工中心护板卡顿异响的核心成因
加工中心护板的卡顿异响并非单一零件损坏导致,而是长期运行中碎屑侵入、部件磨损、工况偏移逐步积累,集中爆发的综合性故障。
常见的诱因是切削碎屑侵入护板内部。加工过程中飞溅的高温切屑,尤其是钢件加工产生的带状铁屑、铝合金加工的细碎铝屑,一旦穿过护板表面的密封胶条缝隙,掉落到护板的伸缩滑动腔体内,随着护板反复推拉运动,硬质碎屑会直接卡在护板的相邻伸缩节之间,轻则在滑动过程中刮蹭钢板表面,发出持续的尖锐摩擦异响,重则直接卡死护板的伸缩行程,导致轴移动过载报警。这类故障在长期未清理护板、加工高硬度金属工件的机床上发生概率较高,占所有护板故障的60%以上。
其次是护板运动部件的自然损耗。护板每一次伸缩滑动,底部的尼龙滑块、导向滚轮都会承受摩擦,长期高频运行后,尼龙滑块会出现严重磨损,原本精准的配合间隙变大,护板运行时出现上下旷量晃动,伸缩过程中相邻钢板之间发生硬碰撞,发出无规律的撞击异响。如果导向滚轮的轴承长期未补充润滑脂,出现滚珠磨损、保持架碎裂,滚轮运行时就会出现卡滞,护板推拉阻力瞬间飙升,直接引发卡顿问题。
安装与日常维护的细节偏差也会诱发故障。很多护板在前期安装时,没有和导轨运动方向保持平行,存在轻微的安装偏斜,护板伸缩过程中始终处于别劲受力状态,运行阻力持续偏高,长期运行后磨损速度成倍加快,短时间内就会出现卡顿异响。还有不少操作人员日常清理机床时,只清理工作台表面的碎屑,忽略护板的伸缩缝隙,碎屑长期在护板边缘堆积,逐步被挤入内部腔体,诱发故障。
二、分层递进的故障排查方法
遇到护板卡顿异响,不要直接暴力拆解全部护板结构,按照从外到内的顺序逐层排查,绝大多数故障点都可以在短时间内精准定位。
第一步先做外部无拆解排查。手动移动对应的机床轴,让护板全程走完一次完整的伸缩行程,全程观察异响和卡顿出现的具体位置:如果卡顿异响只出现在行程的某一个固定点位,大概率是该位置卡入了大块切屑;如果异响均匀分布在整个行程,卡顿阻力全程偏大,大概率是整体滑动部件磨损、安装偏斜导致的。同时检查护板四周的密封胶条,如果胶条出现翻边、脱落、大面积破损,基本可以判定碎屑就是从这个缺口位置侵入护板内部的,这是故障的初始源头。
第二步做半拆解的浅层排查。停机断电后,松开护板和机床工作台的连接固定螺丝,把护板从安装导轨上轻轻拉出一段距离,用手电照射护板底部的滑动腔体,清理掉肉眼可见的外露碎屑,手动逐节推拉护板的每一个伸缩单元,感受卡顿异响来自哪一节护板,精准定位故障所在的具体伸缩段,不用拆解整组护板就能锁定故障区域。
第三步针对性深度排查故障段。将定位到的故障护板段拆解,倒出内部所有残留的碎屑,逐一检查对应的尼龙滑块、导向滚轮的磨损状态:如果滑块表面磨损深度超过2mm,用手晃动存在明显旷量,说明滑块已经失效;如果导向滚轮转动时有卡滞、间隙过大,说明内部轴承已经损坏,至此所有故障点都可以100%准确定位。
三、标准化检修与后续长效防护
定位故障点后,按照规范流程完成检修,同时配套长效防护措施,可以让护板长期保持稳定运行状态,避免故障反复出现。
首先清理护板内部所有残留碎屑,用毛刷配合高压风枪,从内到外把每一节护板的缝隙、滑动槽内的所有切屑清理干净,绝对不能残留任何细小硬质颗粒,避免后续重新运行后再次刮伤部件。
然后针对性更换损耗部件:磨损的尼龙滑块直接更换同型号的全新耐磨件,调整好滑块与导轨的配合间隙,保证护板推拉顺滑无旷量;损坏的导向滚轮整体更换,更换前在滚轮轴承内补充足量的耐高温润滑脂,保证滚轮长期高速运行也不会出现卡滞。如果护板的密封胶条出现破损,直接更换全新的耐磨胶条,封堵碎屑侵入的路径,从源头避免异物进入护板腔体。
检修完成后重新回装护板,必须校准护板的安装平行度,保证护板伸缩方向和导轨运动方向同轴,不存在别劲偏斜的问题,手动全程推拉护板,确认全程无卡顿无异响后,再把护板和工作台的连接螺丝按标准扭矩锁紧。
然后建立日常维护机制,每半个月清理一次加工中心护板缝隙处堆积的切屑,每3个月打开护板端部盖板做一次内部碎屑清理,每半年给导向滚轮轴承补充一次润滑脂,通过这些低成本的日常维护,护板的使用寿命可以延长2倍以上,避免卡顿异响故障反复发生,长期稳定保护加工中心的核心导轨精度。